English
 Español
 عربى
 Türk

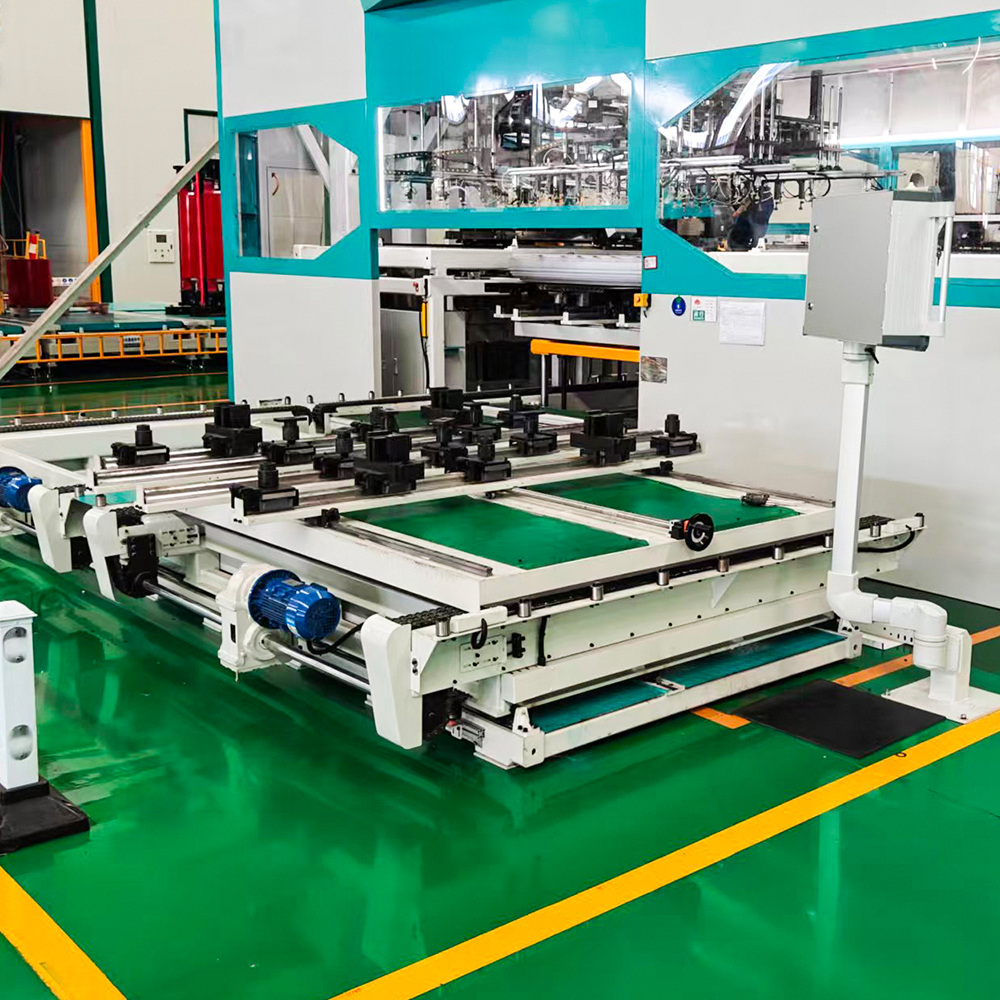

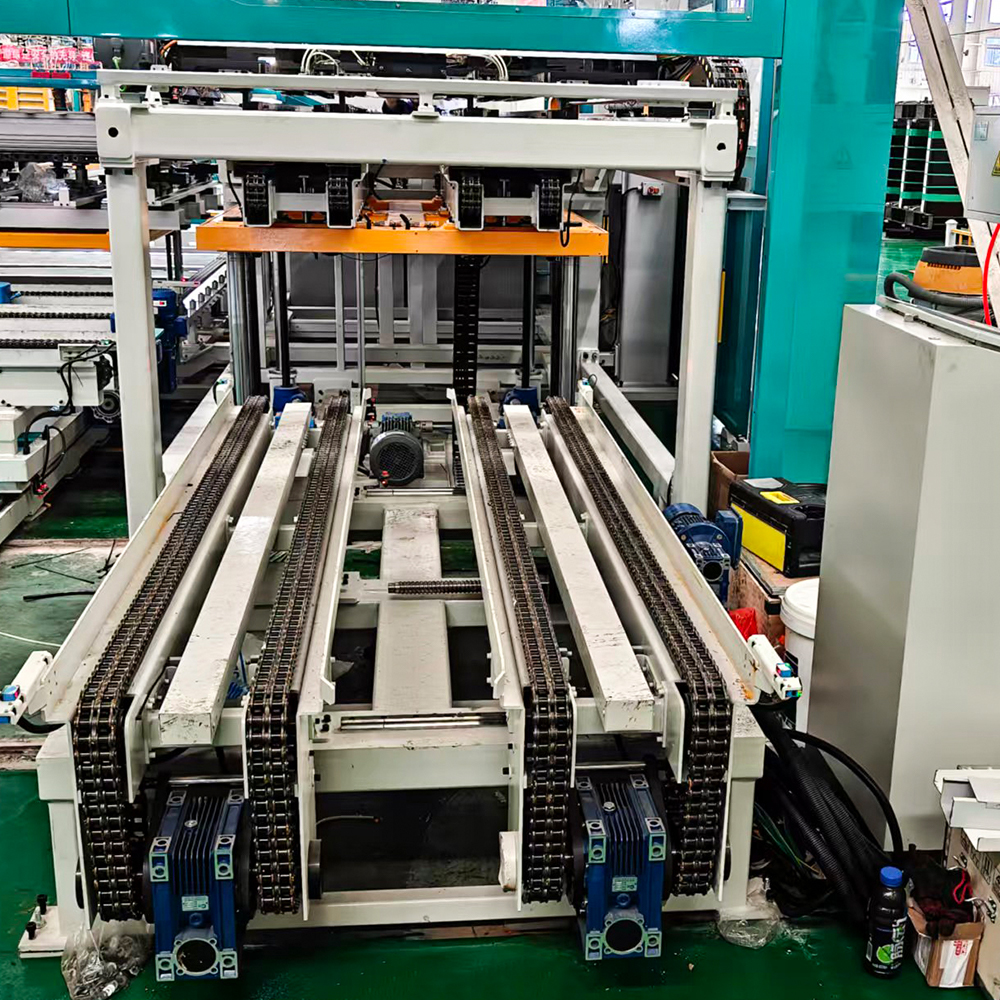
Üç boyutlu üçgen sarılı bir çekirdek ile düzlemsel istiflenmiş bir çekirdek arasında seçim yapmak, bir üretim tercihinden çok daha fazlasıdır. Onlarca yıllık hizmet süresi boyunca transformatör ...
DEVAMINI OKU
Çekirdek İstifleme ve Montaj Hattı Üreticisi
İletişimHakkımızda
Jiangsu Jingtianxia Electric Technology Co., Ltd.
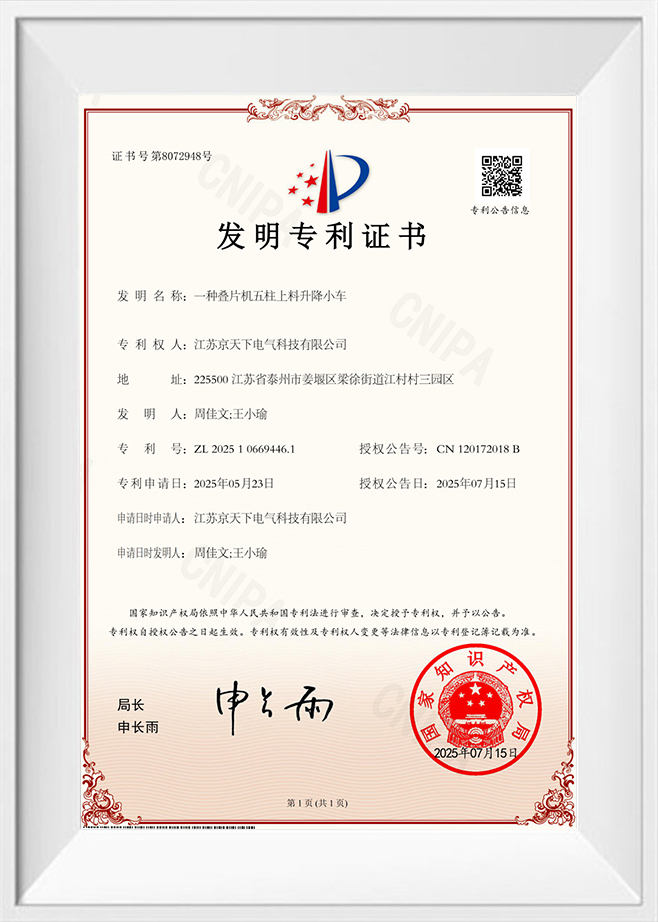
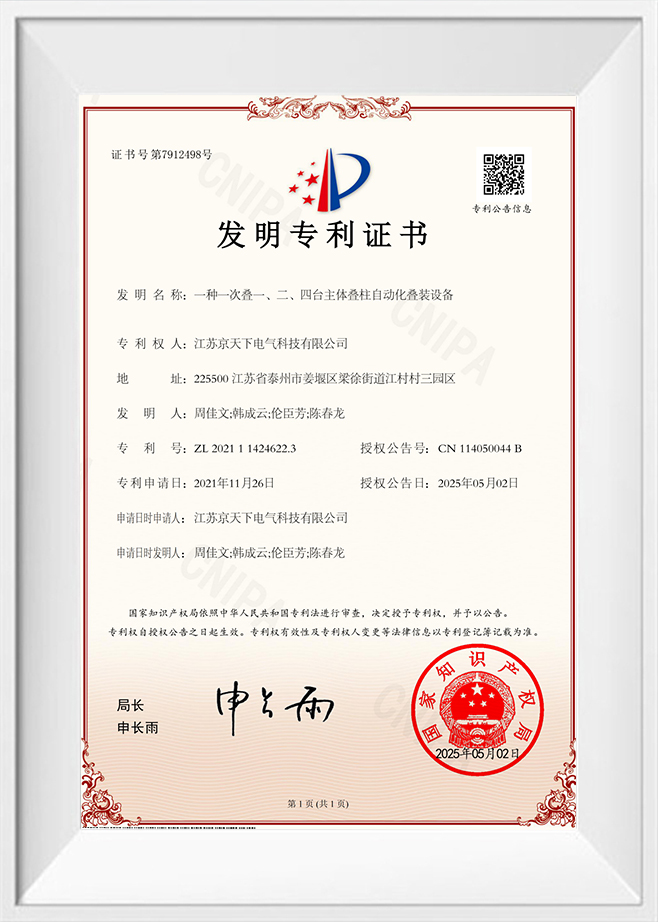
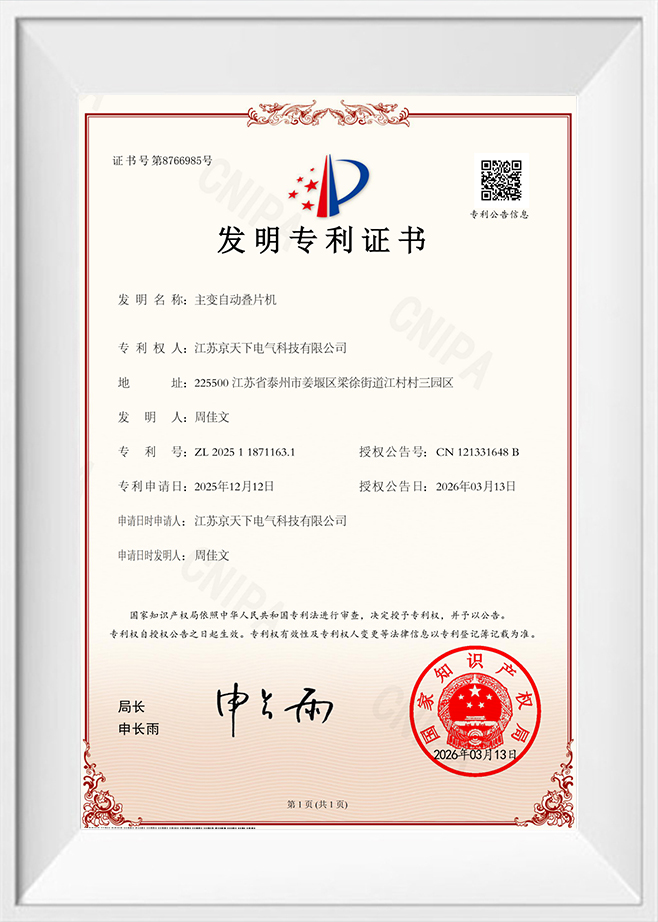
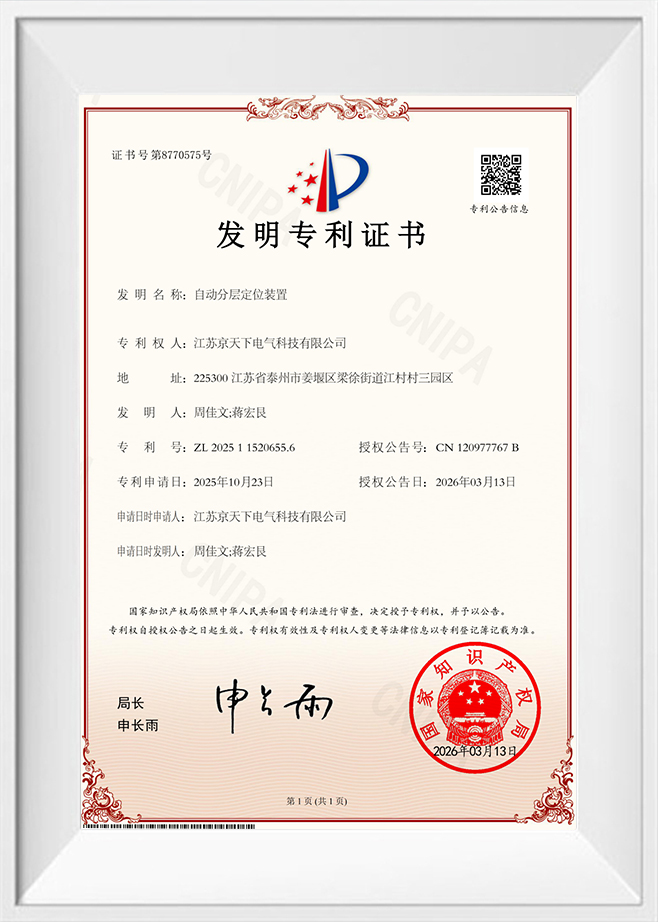
Jiangsu Jingtianxia Electric Technology Co., Ltd. yerli sektörde lider ve rekabetçi bir kuruluş olup, temel güç destek ürünlerinin Ar-Ge, üretim ve tedarikinde uzmanlaşmıştır. Ana ürün portföyümüz transformatör çekirdekleri, akıllı transformatör çekirdek istifleme ekipmanları, çekirdek enine kesme makineleri, akıllı atölye depolama sistemleri ve otomatik lojistik üretim hatlarını kapsamaktadır. 46'dan fazla profesyonel teknik yetenekle donatılmış şirket, sağlam bir teknik birikime ve olgun bir üretim sistemine sahiptir. Olarak Çin
Çekirdek İstifleme ve Montaj Hatları Üreticisi ve
Özel Çekirdek İstifleme ve Montaj Hatları Fabrikası, Elektrik güç endüstrisine odaklanarak, küresel müşteriler için sürekli olarak yüksek kaliteli, yüksek hassasiyetli ve akıllı tek noktadan destek çözümleri sunuyoruz.
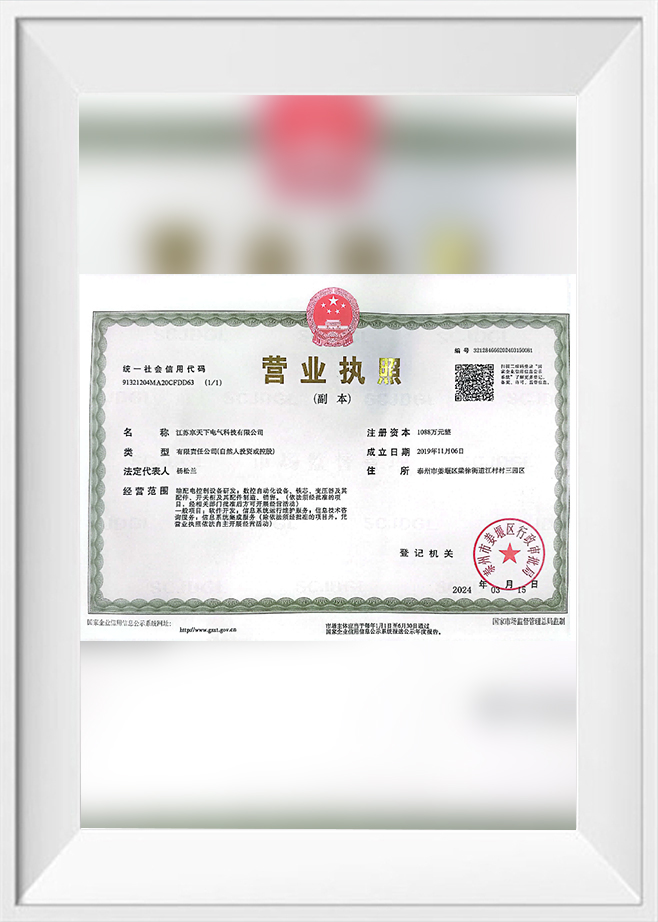
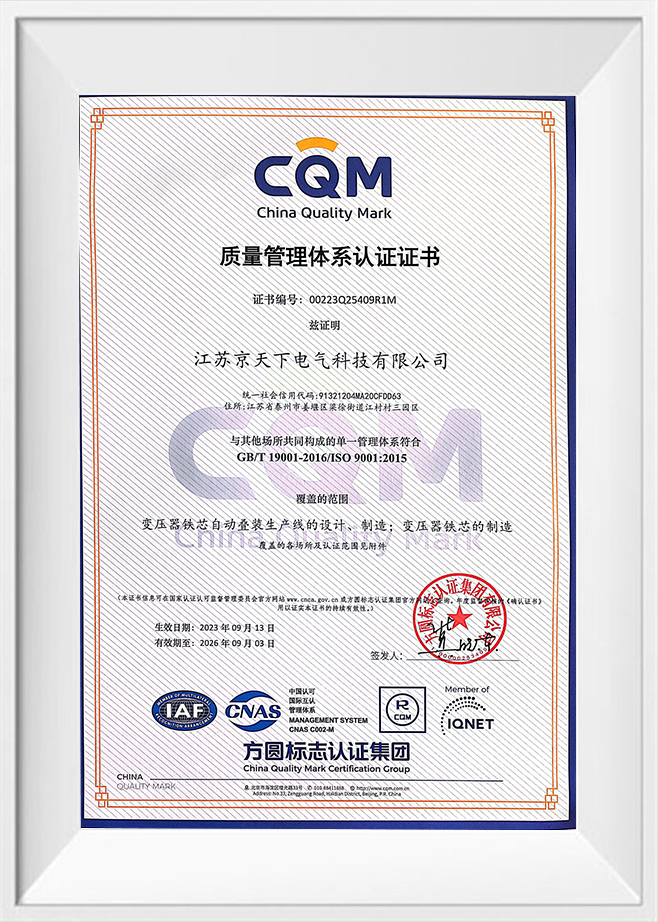
Şeref Belgesi
Haberler
-
-
Büyük güç transformatörü çekirdeklerinin aynı anda manyetik akı taşıması, mekanik sıkıştırma kuvvetlerine dayanması ve dahili olarak üretilen ısıyı reddetmesi gerekir. Isı yerel bir bölgede sıkı...
DEVAMINI OKU -
Yağa batırılmış bir transformatör ile kuru tip bir transformatör arasında seçim yapmak genellikle soğutma ortamıyla başlar: mineral yağa karşı hava. Ancak daha derin mühendislik hikayesi transfo...
DEVAMINI OKU -
Transformatör üreticileri bugün özel çekirdek tasarımları, kısa üretim süreleri ve hızlı prototip oluşturma konusunda artan bir taleple karşı karşıyadır. Geleneksel hat içi istifleme hatları, yü...
DEVAMINI OKU -
Büyük güç transformatörü çekirdekleri binlerce ince silikon çelik laminasyondan yapılmıştır. Her bir laminasyon kesin toleranslara göre kesilmeli, konumlandırılmalı ve monte edilmelidir, çünkü t...
DEVAMINI OKU -
Tanecikli silisli çelik, transformatör göbeği imalatının omurgasıdır ve hiçbir kalite, yüksek silikonlu tanecikli çelikten daha zorlu değildir. Üstün manyetik özelliklerinin bir bedeli vardır: Ç...
DEVAMINI OKU -
Bir transformatör üreticisi aynı yağa batırılmış dağıtım çekirdeği için biri 0,23 mm tanecikli silikon çelik ve diğeri 0,18 mm amorf şerit kullanan iki teklif aldığında, yüksüz kayıp rakamla...
DEVAMINI OKU -
Ekipman inceleme toplantılarında "trafo çekirdekleriyle ilgili aşağıdakilerden hangisi doğrudur" sorusu tartışmayı alevlendirme eğilimindedir. Bazı mühendisler hava çekirdekli transformatörl...
DEVAMINI OKU -
Transformatör çekirdeği üretimi, elektrikli ekipman üretiminde en kritik süreçlerden birini temsil eder. Bir transformatörün performansı, verimliliği ve güvenilirliği temel olarak çekirdeğinin n...
DEVAMINI OKU -
Her elektrik transformatörünün kalbinde hem konsept olarak basit hem de performans açısından kritik bir bileşen bulunur: trafo çekirdekleri . Bu manyetik devre, elektromanyet...
DEVAMINI OKU -
Bağımsız fikri mülkiyet hakları ve sürekli teknolojik yenilik, güç ekipmanı endüstrisinin istikrarlı gelişimi için temel itici güç olarak hizmet etmektedir. Teknik ekipler, mevcut üretim teknikleri ve...
DEVAMINI OKU -
Artan üretim ve operasyonel baskıyla karşı karşıya kalan otomatik depolama sistemleri ve akıllı lojistik hatları, üreticiler tarafından yaygın olarak benimseniyor. Bu akıllı sistemler, işçilik maliyet...
DEVAMINI OKU
İletişim Formu
Çekirdek İstifleme ve Montaj Hatları ve Sektör Bilgisi
Çekirdek İstifleme Sistemi Nasıl Çalışır?
Çağdaş elektrikli ekipman imalatında, transformatör ve motor çekirdeği üretiminin hassasiyeti ve verimliliği, nihai ürünlerin performansını, güvenilirliğini ve maliyet etkinliğini doğrudan belirler. Bu üretim sürecinin merkezinde çekirdek istifleme ve montaj hatları , mekanik taşıma, optik inceleme ve otomatik kontrol sistemlerinin gelişmiş bir entegrasyonu. Bu makale, bir çekirdek istifleme sisteminin nasıl çalıştığına ilişkin kapsamlı bir teknik açıklama sunmakta, temel ilkelerini, temel ekipman modüllerini ve büyük ölçekli endüstriyel üretimde oynadığı kritik rolü ayrıntılarıyla anlatmaktadır.
1. Çekirdek İstiflemenin Temel Prensipleri
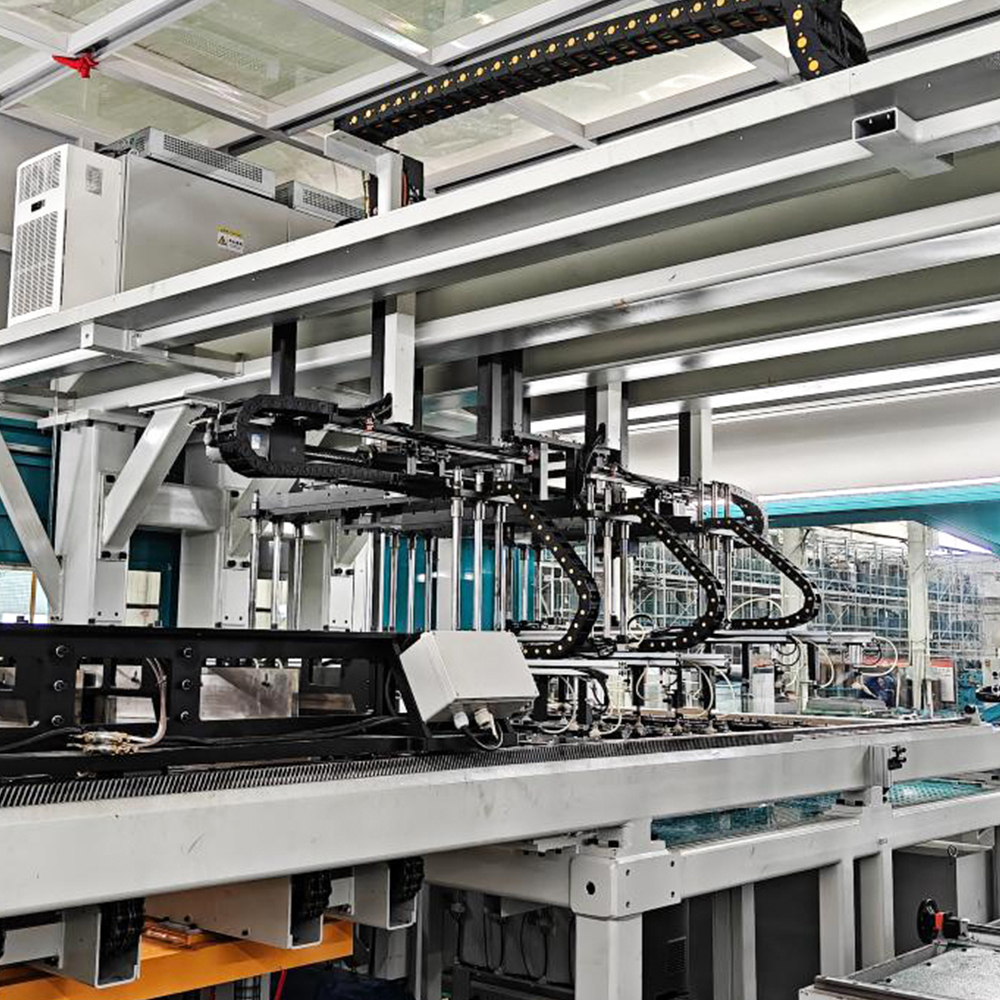
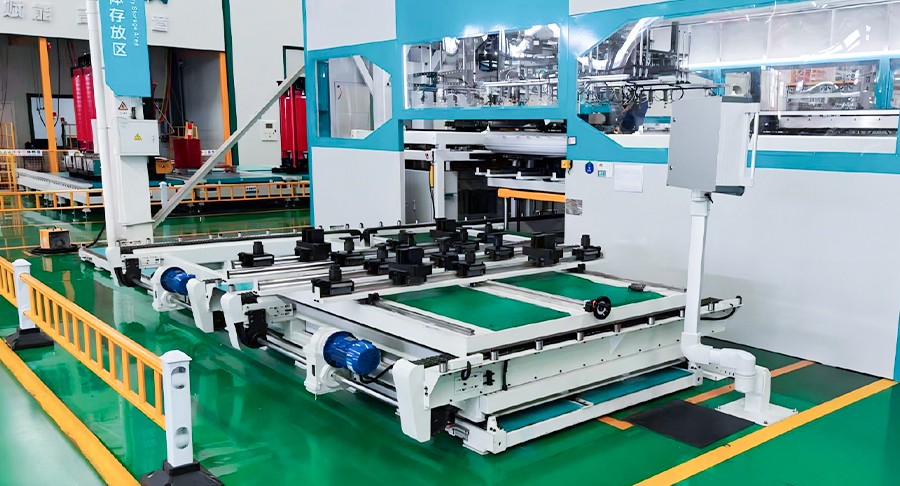
A çekirdek istifleme ve montaj hatları Sistem, tek tek ince elektrikli çelik levhaları (genellikle laminasyon olarak bilinir) katı, boyutsal olarak doğru bir lamine çekirdeğe dönüştürmek için tasarlanmıştır. Temel zorluk, girdap akımı kayıplarını en aza indirmek ve manyetik akı tekdüzeliğini sağlamak için her laminasyonun kesin bir sıra ve yönelimde istiflenmesi gerektiğidir. Sistem genellikle bir ile başlar çekirdek istifleme ve montaj hatları Enine kesme makinesinden önceden kesilmiş veya dilimlenmiş laminasyonları alan besleme ünitesi. Bu laminasyonlar daha sonra robotik kolların veya servo tahrikli alma ve yerleştirme ünitelerinin her bir sayfayı işlediği bir istifleme istasyonuna taşınır.
Tipik bir sistemin çalışma döngüsü birbirini takip eden dört aşamaya ayrılabilir: besleme, yönelim tespiti, istifleme ve konsolidasyon. Besleme aşaması sırasında, laminasyonlar titreşimli besleyiciler veya konveyör bantları kullanılarak tekilleştirilir ve hizalanır. Yön tespit aşamasında, optik sensörler veya makine görüş kameraları çapak tarafını, çentik konumlarını ve yüzey kusurlarını tanımlar. İstifleme aşaması, malzemenin çizilmesini önlemek için genellikle vakumlu tutucular kullanılarak her laminasyonun büyüyen bir yığın üzerine hassas bir şekilde yerleştirilmesini içerir. Son olarak konsolidasyon aşamasında yığının tek bir sert ünite halinde sabitlenmesi için kaynak, kilitleme veya yapıştırma işlemleri kullanılır. Tüm bu iş akışı, tüm hareketli parçaları mikron düzeyinde doğrulukla senkronize eden programlanabilir bir mantık denetleyicisi (PLC) tarafından yönetilir.
2. Temel Ekipman Modülleri ve İşlevleri
anlamak çekirdek istifleme sistemi nasıl çalışır , ana modüllerini incelemek önemlidir. Her modül belirli bir işleve katkıda bulunur ve bunların kusursuz entegrasyonu genel sistem performansını tanımlar. Aşağıda modern sistemlerde bulunan dört ana modülün bir dökümü bulunmaktadır. çekirdek istifleme ve montaj hatları :
- Besleme ve Tekilleştirme Modülü: Bu ünite toplu laminasyonları dergilerden veya taşıma bantlarından alır. İstifleme alanına aynı anda yalnızca bir laminasyonun girmesini sağlamak için hava üfleyiciler ve mekanik ayırıcılar kullanılır. Yüksek hızlı besleme hızları, laminasyon kalınlığına ve boyutuna bağlı olarak dakikada 60 parçaya kadar çıkabilmektedir.
- Vizyon ve Denetim Modülü: Yüksek çözünürlüklü kameralar ve arkadan aydınlatmayla donatılmış bu modül, her laminasyonu boyut toleransları, çapak yüksekliği ve yüzey düzlüğü açısından kontrol eder. Denetimi geçemeyen tüm laminasyonlar otomatik olarak ayrı bir kutuya atılarak kusurların son çekirdeğe yayılması önlenir.
- İstifleme ve Konumlandırma Modülü: Bu sistemin çekirdeğidir. Servo tahrikli bir portal veya SCARA robotu, denetlenen her laminasyonu alır ve bir istifleme tertibatına yerleştirir. Fikstür genellikle, laminasyonlardaki deliklerle eşleşen ve dönel hizalamayı sağlayan kılavuz pimleri içerir. Çoklu bacaklı trafo çekirdekleri için sistem, birleştirmeden önce her bir bacağı ayrı ayrı istifleyebilir.
- Konsolidasyon ve Çıkarma Modülü: Hedef yığın yüksekliğine (katman sayımı veya optik yükseklik sensörü ile ölçülen) ulaşıldığında, modül üç birleştirme yönteminden birini uygular: birden fazla noktada TIG kaynağı, zımba işaretlerini kullanarak mekanik kilitleme veya UV veya termal bağlama ile yapışkanla sertleştirme. Bitmiş çekirdek daha sonra daha fazla işlem veya paketleme için giden bir konveyöre çıkarılır.
Bu modüller arasındaki koordinasyon kritik öneme sahiptir. Örneğin, görsel denetim modülü yanlış hizalanmış bir laminasyon tespit ederse istifleme modülünün yerleştirme yörüngesini gerçek zamanlı olarak ayarlaması gerekir. Önde gelen üreticiler gibi Jiangsu Jingtianxia Elektrik Teknolojisi Co, Ltd bu tür uyarlanabilir kontrolü mümkün kılan özel yazılım algoritmaları geliştirmiştir. çekirdek istifleme ve montaj hatları özellikle yüksek karışımlı, düşük hacimli üretim ortamları için sağlamdır.
3. Çekirdek İstifleme Sistemlerinin Sınıflandırılması
Yapılandırma ve uygulamaya bağlı olarak, çekirdek istifleme ve montaj hatları üç ana kategoriye ayrılabilir. Her kategori, yüksek hızlı seri üretimden esnek prototip oluşturmaya kadar farklı üretim gereksinimlerine hizmet eder. Aşağıdaki alt bölümler her türün derinlemesine bir analizini sunmaktadır.
3.1 Hat İçi Entegre İstifleme Sistemleri
Hat içi entegre sistemler doğrudan yukarı yöndeki dilme veya enine kesme hattına bağlanır. Laminasyonlar kesilir kesilmez, ara depolamaya gerek kalmadan hemen istifleme ünitesine beslenir. Bu tasarım malzeme kullanımını en aza indirir ve kenar hasarı riskini azaltır. Hat içi sistemlerin belirleyici özelliği senkronizasyon hızlarıdır; kesme makinesiyle aynı döngü hızında, genellikle dakikada 40 ila 80 vuruş arasında çalışırlar. Teknik özellikleri arasında iki laminasyonun aynı anda yerleştirilmesi için çift kafalı istifleme, lazer sensörler kullanılarak gerçek zamanlı kalınlık izleme ve farklı çekirdek genişlikleri için otomatik takım değişimi yer alır.
Hat içi sistemlere yönelik tipik uygulamalar, tutarlı kalite ve yüksek verimin çok önemli olduğu dağıtım trafo çekirdeklerinin ve elektrikli araç motor statörlerinin büyük ölçekli üretimidir. Çevrimdışı sistemlere göre birincil avantajı, taban alanından tasarruf sağlayan ve devam eden iş envanterini azaltan ara depolamanın ortadan kaldırılmasıdır. Üstelik hat içi sistemler kesme kusurlarını anında tespit ederek kesme ünitesine anında geri bildirimde bulunulmasına olanak tanır. Jiangsu Jingtianxia Elektrik Teknolojisi Co, Ltd akıllı atölye depolama arayüzlerini içeren hat içi çözümler sunarak kurumsal kaynak planlama (ERP) sistemleriyle kesintisiz veri alışverişine olanak tanır. Bu entegrasyon, her maça grubunun hammaddeden bitmiş ürüne kadar izlenebilir olmasını sağlar.
| Özellik | Hat İçi Entegre | Çevrimdışı Bağımsız | Döner Taret Sistemi |
| Besleme Hızı | 80 adet/dakikaya kadar | 30–50 adet/dak | 50–70 adet/dak |
| Geçiş Süresi | 10–15 dakika | 5–8 dakika | 2–4 dakika |
| İstifleme Doğruluğu (mm) | ±0,05 | ±0,08 | ±0,04 |
| Tipik Çekirdek Ağırlığı | 100–500 kg | 50–300 kg | 80–400 kg |
| Zemin Alanı Gereksinimi | Yüksek (entegre hat) | Orta | Kompakt |
3.2 Çevrimdışı Bağımsız İstifleme Sistemleri
Çevrimdışı bağımsız sistemler kesme işleminden bağımsız olarak çalışır. Laminasyonlar önce kesilir, magazinlere istiflenir ve ardından istifleme istasyonuna taşınır. Bu ayrıştırma, istifleme hattı farklı masura türlerini paralel olarak işlerken, üretim planlayıcılarının kesme hattını maksimum verimlilikle çalıştırmasına olanak tanır. Çevrimdışı yaklaşım, sipariş boyutlarının küçük olduğu ancak çekirdek geometrisinin önemli ölçüde değiştiği atölye ortamları için özellikle uygundur. Çevrimdışı sistemlerin kritik bir bileşeni, 12'ye kadar farklı laminasyon türünü tutabilen ve bunlar arasında birkaç dakika içinde geçiş yapabilen otomatik magazin değiştiricidir.
Teknolojik olarak çevrimdışı sistemler genellikle daha gelişmiş görüntü sistemleri içerir çünkü laminasyonlar saatlerce veya günlerce depolanmış olabilir, toz veya küçük oksidasyon birikebilir. Bu nedenle çevrimdışı sistemlerdeki görüntü modülü ek temizleme fırçaları ve statik gidericiler içerir. Konsolidasyon yöntemleri hat içi sistemlere benzer, ancak çevrimdışı sistemler sıklıkla kaynak yerine yapıştırıcı bağlamayı kullanır çünkü yapıştırıcı, karmaşık adımlı tur geometrilerine sahip çekirdeklerde daha iyi gerilim dağılımı sağlar. Manuel istiflemeden yükseltme yapmak isteyen üreticiler için çevrimdışı bağımsız sistemler, daha düşük bir başlangıç yatırımı ve mevcut malzeme taşıma ekipmanıyla daha kolay entegrasyon sunar. Jiangsu Jingtianxia Elektrik Teknolojisi Co, Ltd Tek yığınlı veya çift yığınlı operasyonla yapılandırılabilen modüler çevrimdışı platformlar sağlayarak müşterilere talep arttıkça üretimi ölçeklendirme esnekliği sağlar.
3.3 Döner Taret İstifleme Sistemleri
Döner taret sistemleri endüstrideki en son gelişmeleri temsil etmektedir. çekirdek istifleme ve montaj hatları teknoloji. Bu sistemlerde tek bir sabit istifleme tertibatı yerine birden fazla istifleme paletini tutan döner bir taret kullanılır. Bir palet laminasyonlarla doldurulurken, bir başka palet konsolidasyon ve çıkarma işlemine tabi tutuluyor ve bir sonraki parti için üçüncü bir palet hazırlanıyor. Bu paralel işlem, boşta kalma süresini önemli ölçüde azaltır ve tek istasyonlu tasarımlara kıyasla genel verimi %40'a kadar artırır.
Taret mekanizması, olağanüstü derecede düzgün dönüş ve hassas açısal konumlandırma sağlayan doğrudan tahrikli bir tork motoruyla çalıştırılır. Her palet, sistemin manuel müdahaleye gerek kalmadan farklı çekirdek boyutları arasında geçiş yapmasına olanak tanıyan kendi kılavuz pimleri ve sıkıştırma mekanizmalarıyla donatılmıştır. Döner taret sistemleri, küçük dağıtım transformatörleri ve indüktörlerde kullanılanlar gibi standartlaştırılmış çekirdeklerin yüksek hacimli üretimi için idealdir. Kompakt boyutları aynı zamanda onları sınırlı taban alanına sahip fabrikalar için de çekici kılmaktadır. Jiangsu Jingtianxia Elektrik Teknolojisi Co, Ltd döner taret sistemlerini çeşitli müşteri tesislerinde başarıyla konuşlandırarak %0,2'nin altında kusur oranlarına ve %85'i aşan genel ekipman verimliliğine (OEE) ulaştı.
Her üç sistem tipindeki operasyonel adımları özetlemek için aşağıdaki sıralı liste, tipik bir istifleme döngüsüne yönelik genel prosedürü özetlemektedir:
- Malzeme yükleme: Laminasyonlar besleme haznesine yüklenir veya doğrudan kesme hattından beslenir.
- Tekilleştirme ve yönlendirme: Her bir laminasyon ayrılır, hizalanır ve çapaklı tarafı görsel olarak tespit edilir.
- Yerleştirme: Robot veya portal, laminasyonu alır ve mikron düzeyinde doğrulukla istifleme paletine yerleştirir.
- Katman sayımı ve yükseklik doğrulaması: Sistem her katmanı sayar ve hedefe göre artan yığın yüksekliğini kontrol eder.
- Konsolidasyon: Hedefe ulaşıldığında sistem, yığını kaynak yapar, birbirine kilitler veya katı bir çekirdeğe bağlar.
- Fırlatma ve taşıma: Bitmiş çekirdek, sonraki işlemler veya paketleme için bir konveyöre çıkarılır.
4. Akıllı Üretim ile Entegrasyon
Modern çekirdek istifleme ve montaj hatları artık izole makineler değil; bunlar daha geniş akıllı fabrika ekosisteminin ayrılmaz düğümleridir. Bu sistemler, Endüstriyel Nesnelerin İnterneti (IIoT) aracılığıyla döngü süreleri, kusur oranları ve sarf malzemesi aşınmasına ilişkin verileri sürekli olarak merkezi bir üretim yürütme sistemine (MES) aktarır. Bu veri odaklı yaklaşım, tahmine dayalı bakımı mümkün kılarak plansız arıza süresini %30'a kadar azaltır. Örneğin, Jiangsu Jingtianxia Elektrik Teknolojisi Co, Ltd ham çelik bobinlerden bitmiş transformatör çekirdeklerine kadar tam otomatik bir malzeme akışı yaratarak, istifleme ekipmanlarıyla doğrudan arayüz oluşturan akıllı atölye depolama sistemlerini ve otomatik lojistik üretim hatlarını birleştirdi.
Dahası, gelişmiş sistemler artık geçmiş performansa dayalı olarak yığınlama parametrelerini ayarlayan kendi kendine öğrenen algoritmalar içeriyor. Belirli bir laminasyon partisi daha yüksek çapak değişimi gösteriyorsa sistem, doğruluğu korumak için yerleştirme hızını otomatik olarak azaltabilir. Bu düzeydeki uyarlanabilirlik özellikle farklı hammadde kalitelerine sahip bölgelerde değerlidir. Hassas mekaniği akıllı yazılımla birleştirerek, Jiangsu Jingtianxia Elektrik Teknolojisi Co, Ltd sınırlarını zorlamaya devam ediyor çekirdek istifleme ve montaj hatları enine kesimden son montaja kadar her şeyi kapsayan tek elden destek çözümleri sunarak bunu başarabilirler.
Sıkça Sorulan Sorular
S1: Hat içi ve çevrimdışı istifleme sistemleri arasındaki temel fark nedir?
Hat içi sistemler doğrudan kesme hattına bağlanır ve aynı hızda çalışır, bu da onları yüksek hacimli sürekli üretim için ideal kılar. Çevrimdışı sistemler bağımsız olarak çalışarak, atölye veya düşük hacimli, yüksek karışımlı ortamlara uygun, farklı çekirdek boyutları ve geometrilerinin işlenmesinde daha fazla esneklik sağlar.
S2: Döner taret sistemi, tek istasyonlu sisteme kıyasla verimliliği nasıl artırır?
Döner taret sistemi, dönen bir mekanizma üzerinde birden fazla palet kullanır. Bir palet doldurulurken, bir diğeri konsolidasyona giriyor ve üçüncüsü çıkarılıyor veya hazırlanıyor. Bu paralel iş akışı, döngüler arasındaki bekleme süresini ortadan kaldırarak istifleme doğruluğundan ödün vermeden genel verimi %40'a kadar artırır.
S3: Maça istifleme ve montaj hatlarında yaygın olarak hangi konsolidasyon yöntemleri kullanılıyor ve hangisi en iyisi?
Üç ana yöntem TIG kaynağı, mekanik kilitleme ve yapışkan bağlamadır. Kaynak yüksek mekanik mukavemet sunar, kilitleme en hızlıdır ve sarf malzemesi gerektirmez ve yapışkanlı bağlama, iç gerilimi azaltarak daha iyi manyetik performans sağlar. En iyi seçim temel uygulamaya bağlıdır: büyük güç transformatörleri için kaynak, seri üretilen motorlar için kilitleme ve kademeli bindirmeli bağlantılara sahip yüksek verimli tasarımlar için yapıştırıcı.
S4: Jiangsu Jingtianxia Electric Technology Co., Ltd. istifleme sistemlerinde kalite kontrolünü nasıl sağlıyor?
Jiangsu Jingtianxia, çok aşamalı görsel incelemeyi, gerçek zamanlı kalınlık izlemeyi ve kusurlu laminasyonların otomatik olarak reddedilmesini entegre eder. Sistemleri aynı zamanda üretim verilerini bir MES platformuna besleyerek tam izlenebilirlik ve istatistiksel süreç kontrolü sağlıyor. 46'dan fazla profesyonel teknik yeteneğe sahip şirket, teslimattan önce her sistem için sıkı test protokolleri uygulayarak müşteri tesislerinde tutarlı performans sağlıyor.
S5: Çekirdek istifleme sistemleri, amorf çelik veya silikon çelik gibi farklı laminasyon malzemelerini işleyebilir mi?
Evet, modern sistemler, çok çeşitli malzemeleri barındıracak şekilde ayarlanabilir tutucu basıncı, değişken besleme hızları ve özelleştirilebilir görüş algoritmaları ile tasarlanmıştır. Daha ince ve daha kırılgan olan amorf çelik, daha hassas bir kullanım gerektirir ve genellikle kaynak yerine yapışkanlı bağlamadan yararlanır. Jiangsu Jingtianxia, belirli malzeme özelliklerine uyacak şekilde özel konfigürasyonlar sunar.
S6: Manuel çekirdek istifleme sürecini otomatikleştirmenin tipik yatırım getirisi (ROI) nedir?
Kesin yatırım getirisi üretim hacmine göre değişmekle birlikte, çoğu üretici 18 ila 24 ay içinde geri ödeme almaktadır. Otomasyon, işçilik maliyetlerini azaltır, insan hatasını ortadan kaldırır, verimi artırır ve malzeme verimini artırır. Ek olarak, otomatik sistemler 7/24 çalışmayı mümkün kılar ve bu da yüksek talep gören ürün gruplarının yatırım getirisini daha da hızlandırır.
-
Mobil
+86-18351152766
-
E-posta
479279940@qq.com
-
Adres
Jiangcun Köyü, Liangxu Kasabası, Jiangyan Bölgesi, Taizhou Şehri, Jiangsu Eyaleti, Çin – No.3 Park


Telif Hakkı © Jiangsu Jingtianxia Electric Technology Co., Ltd. Tüm Hakları Saklıdır. Çekirdek İstifleme ve Montaj Hatları Özel Çözümleri