 English
 Español
 عربى
 Türk


Yüksek Silikonlu GO Çelik İşleme için Karbür Kesme Bıçakları Neden Gereklidir?
Content
- 1 Yüksek Silikonlu Tane Odaklı Çeliğin Anlaşılması
- 2 Standart Bıçaklar Neden Silikon Çelikle Mücadele Ediyor?
- 3 Karbür Kesme Bıçaklarının Temel Avantajları
- 4 Kesim Kalitesi Trafo Çekirdeği Performansını Nasıl Etkiler?
- 5 Modern Silikon Çelik Boy Kesme Hatlarında Karbür Bıçaklar
- 6 Doğru Karbür Kalitesinin ve Geometrisinin Seçilmesi
- 7 Bakım Yoluyla Bıçak Ömrünü Maksimuma Çıkarma
- 8 Sıkça Sorulan Sorular
Tanecikli silisli çelik, transformatör göbeği imalatının omurgasıdır ve hiçbir kalite, yüksek silikonlu tanecikli çelikten daha zorlu değildir. Üstün manyetik özelliklerinin bir bedeli vardır: Çekirdek kayıplarını azaltan aynı silikon içeriği, malzemeyi aşındırıcı, sert ve kesilmesi zor hale getirir. Karbür kesme bıçakları tam da bu nedenle endüstri standardı haline gelmiştir. Yüksek silikon tanecikli çeliğin talep ettiği aşınma direncini, kenar stabilitesini ve kesme doğruluğunu sağlayarak hem ürün kalitesini hem de üretim ekonomisini korurlar.
Yüksek Silikonlu Tane Odaklı Çeliğin Anlaşılması
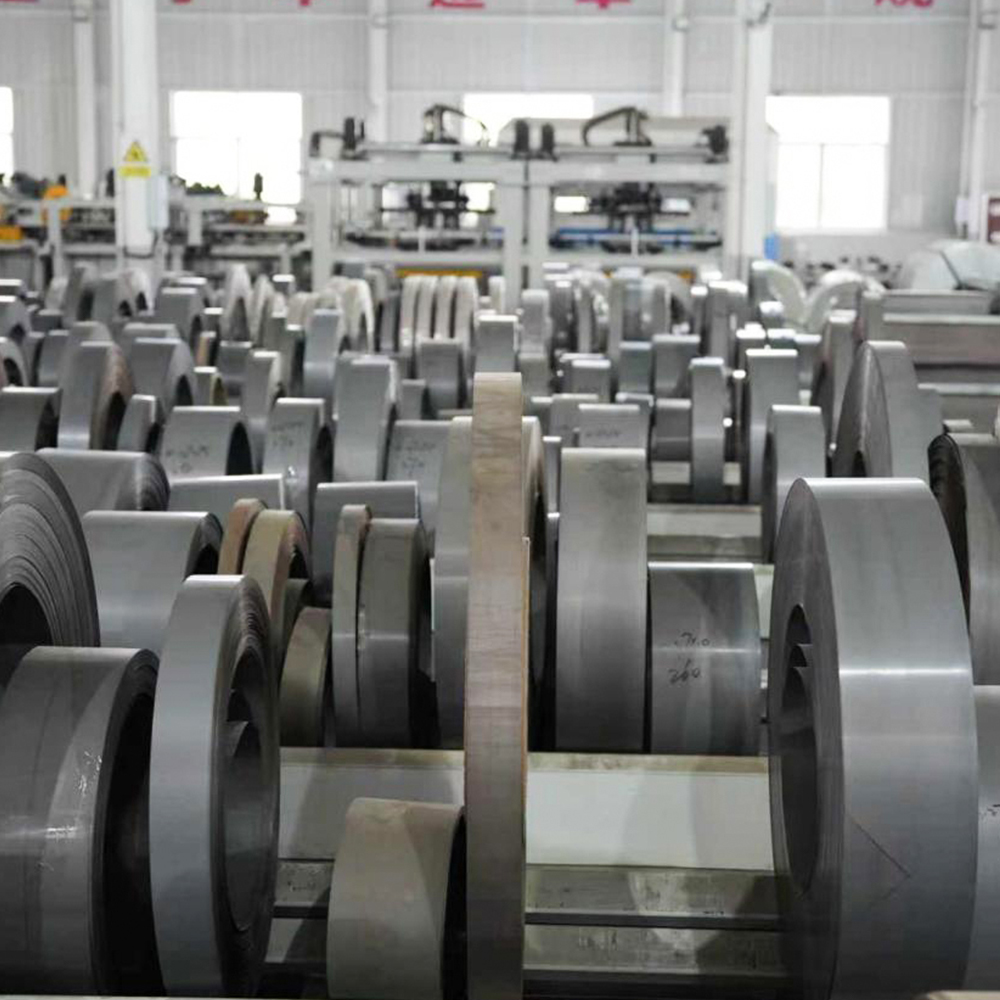
Tanecikli elektrikli çelik olarak da bilinen yüksek silikonlu tanecikli çelik, tipik olarak ağırlıkça %2,9 ila %3,5 oranında silikon içerir. Silikonun eklenmesi elektrik direncini arttırır, bu da transformatör çekirdeklerindeki girdap akımı kayıplarını önemli ölçüde azaltır. Kontrollü bir haddeleme ve tavlama işlemi, manyetik akı iletimini optimize etmek için kristal tanelerini haddeleme yönünde hizalayan bir Goss dokusu üretir.
Transformatör üreticileri, yüksüz kayıpları en aza indiren ve yüksek akı yoğunluklarında güvenilir şekilde çalışan çekirdekler oluşturmak için bu malzemeye güveniyor. Manyetik verimliliğin doğrudan operasyonel tasarruflara dönüştüğü güç transformatörlerinde, dağıtım transformatörlerinde ve büyük jeneratör statörlerinde yaygın olarak kullanılır. Bununla birlikte, bu çeliği manyetik açıdan verimli kılan aynı metalurjik özellikler aynı zamanda kesici takımlar için de ciddi zorluklar yaratmaktadır.
Takas: Daha yüksek silikon içeriği manyetik performansı artırır ancak sertliği ve kırılganlığı artırarak çeliğin kesilmesini geleneksel düşük karbonlu çeliğe göre önemli ölçüde daha zor hale getirir.
Standart Bıçaklar Neden Silikon Çelikle Mücadele Ediyor?
Tipik olarak yüksek hız çeliğinden veya takım çeliğinden yapılan geleneksel kesme bıçakları, yüksek silikon tanecikli çeliğin işlenmesi sırasında hızla aşınır. Bıçağın bozulmasını hızlandıran üç faktör vardır:
- Aşındırıcı oksit kaplama: Çelik yüzeye uygulanan izolasyon kaplaması oldukça aşındırıcıdır ve bıçak kenarında zımpara kağıdı görevi görür.
- İş sertleşmesi: Kesme işleminin kendisi kesim bölgesini sertleştirir ve sonraki kesimleri giderek daha da zorlaştırır.
- Yüksek malzeme sertliği: Sıradan karbon çeliğinin çok üzerindeki sertlik değerlerine sahip silikon çelik, daha hızlı kenar yuvarlama ve mikro talaş oluşumuna neden olur.
Bıçak köreldikçe malzemeyi temiz bir şekilde kıramaz. Bunun yerine, tabakayı gerer ve sonra yırtarak kesim kenarı boyunca belirgin çapaklara neden olur. Burası karbür kesme bıçaklarının tüm sürecin ekonomisini ve kalitesini değiştirdiği yerdir.
| Performans Faktörü | Yüksek Hızlı Çelik Bıçak | Karbür Kesme Bıçağı |
|---|---|---|
| Sertlik | 63 ila 67 HRC | 85 ila 94 İHD |
| Aşınma direnci | Orta | Mükemmel |
| Kenar stabilitesi | Fuar | Üstün |
| Yeniden bileme aralığı | Kısa | 3 ila 5 kat daha uzun |
| Çapak kontrolü | Çabuk bozulur | Tutarlı |
Karbür Kesme Bıçaklarının Temel Avantajları
Tungsten karbür bıçaklar, yüksek darbeli kesme kuvvetlerine dayanmak için aşırı sertliği yeterli toklukla birleştirir. Semente karbür matris, yüksek silikon tanecikli çelik işleme için çeşitli spesifik avantajlar sağlar:
- Yeniden taşlamalar arasında uzatılmış servis ömrü
- Uzun üretim süreçlerinde tutarlı kenar geometrisi
- Minimum çapak ve mikro çatlaklarla temiz kırılma
- Aşırı ısı üretimi olmadan daha yüksek kesme hızları
Yüksek sıcaklıklarda yumuşayan takım çeliğinden farklı olarak karbür, zorlu termal ve mekanik yükler altında sertliğini korur. Karbür bıçağın ilk tedarik maliyeti yüksek hız çeliği bıçağınkini aşsa da kesim başına maliyet önemli ölçüde daha düşüktür. Daha az bıçak değişimi, daha az arıza süresi, daha az hurda ve takım değişimi için daha düşük işçilik maliyeti anlamına gelir.
Kesim Kalitesi Trafo Çekirdeği Performansını Nasıl Etkiler?
Çapak yüksekliği ve kenar kalitesi, bir transformatör çekirdeğinin manyetik kayıp hedeflerini karşılayıp karşılamayacağını doğrudan belirler. Aşırı çapak, bitişik laminasyonlar arasında elektriksel temas oluşturarak, tabakalar arası akımların akmasına izin verir ve girdap akımı kayıplarını artırır. Karbür bıçaklar, çapak yüksekliğini kabul edilebilir eşiklerin altında tutarak ve laminasyonlar arasındaki yalıtımı koruyarak temiz, kare bir kesme yüzeyi üretir.
Hassas kesilmiş levhalar aynı zamanda istifleme faktörünü de geliştirir. Pürüzsüz, düz kenarlar, laminasyonların birbirine sıkı bir şekilde oturmasını sağlayarak çekirdeğin etkili kesit alanını arttırır ve hedef akı kesitine ulaşmak için gereken tabaka sayısını azaltır.
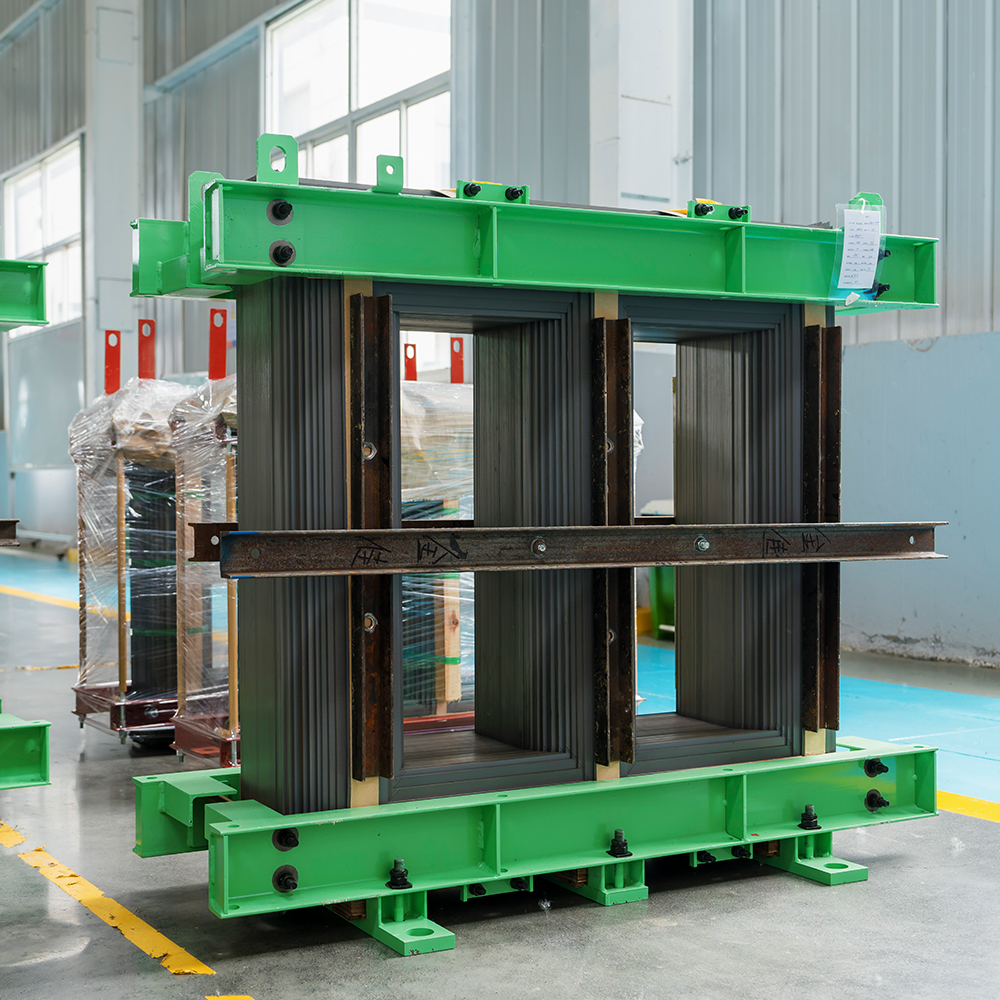
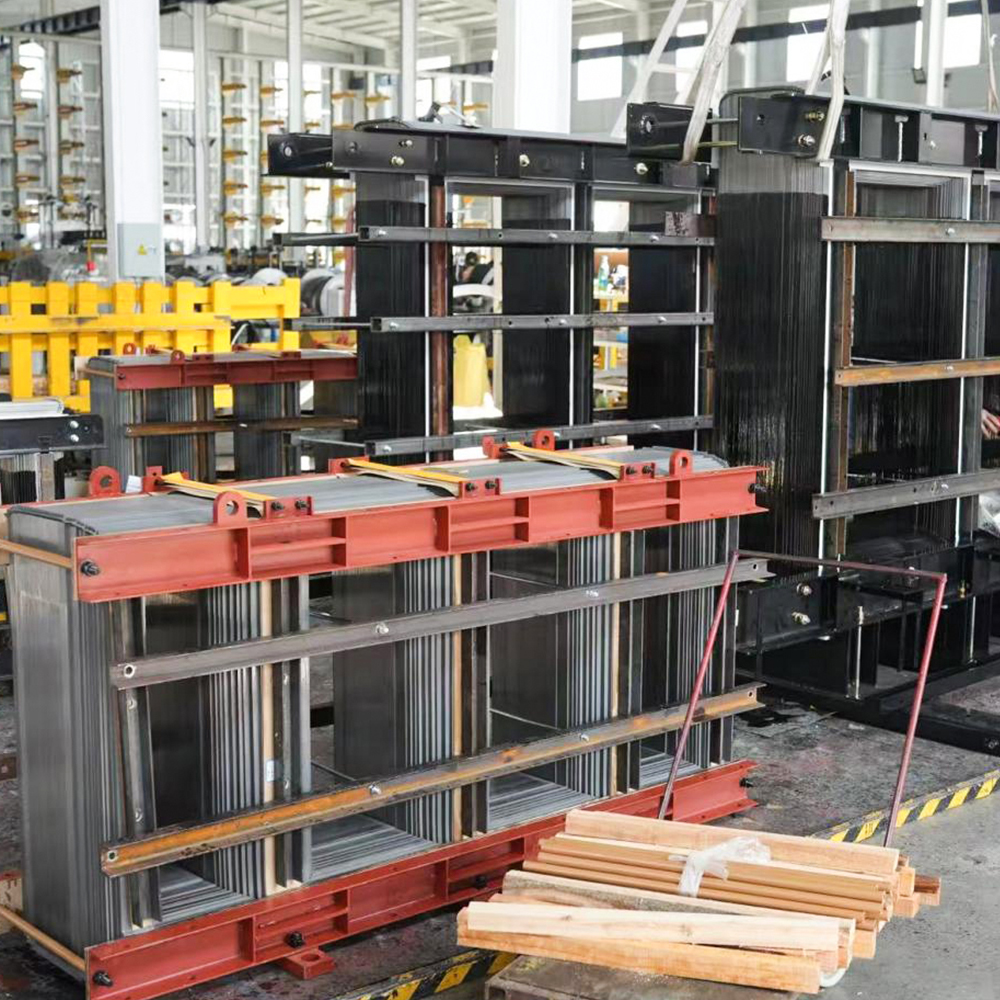
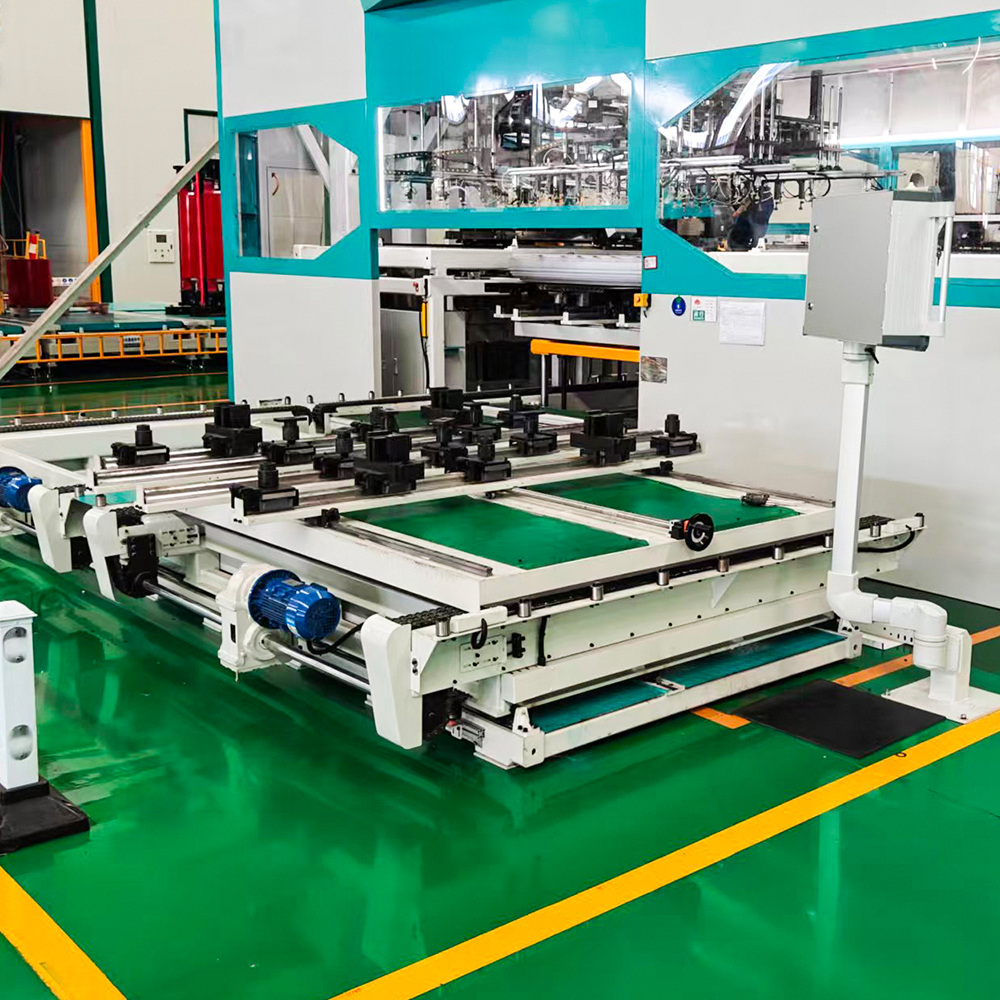
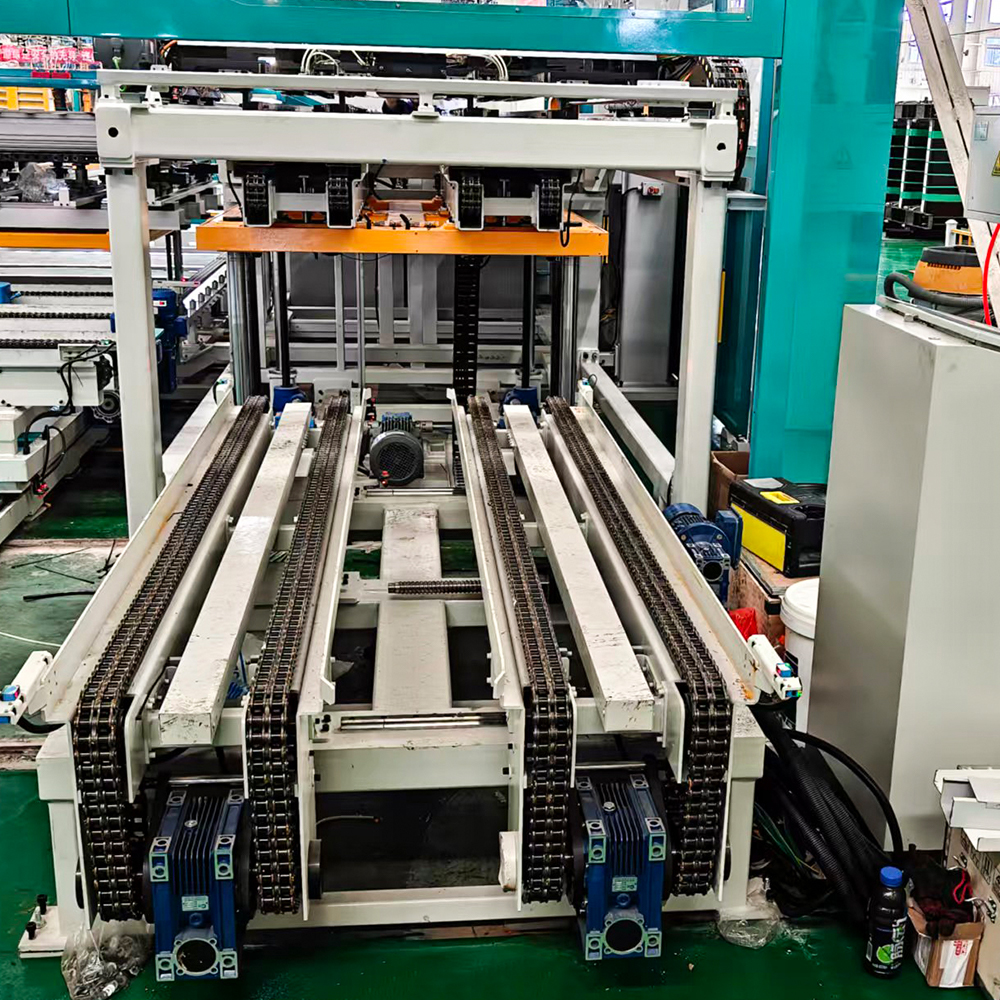
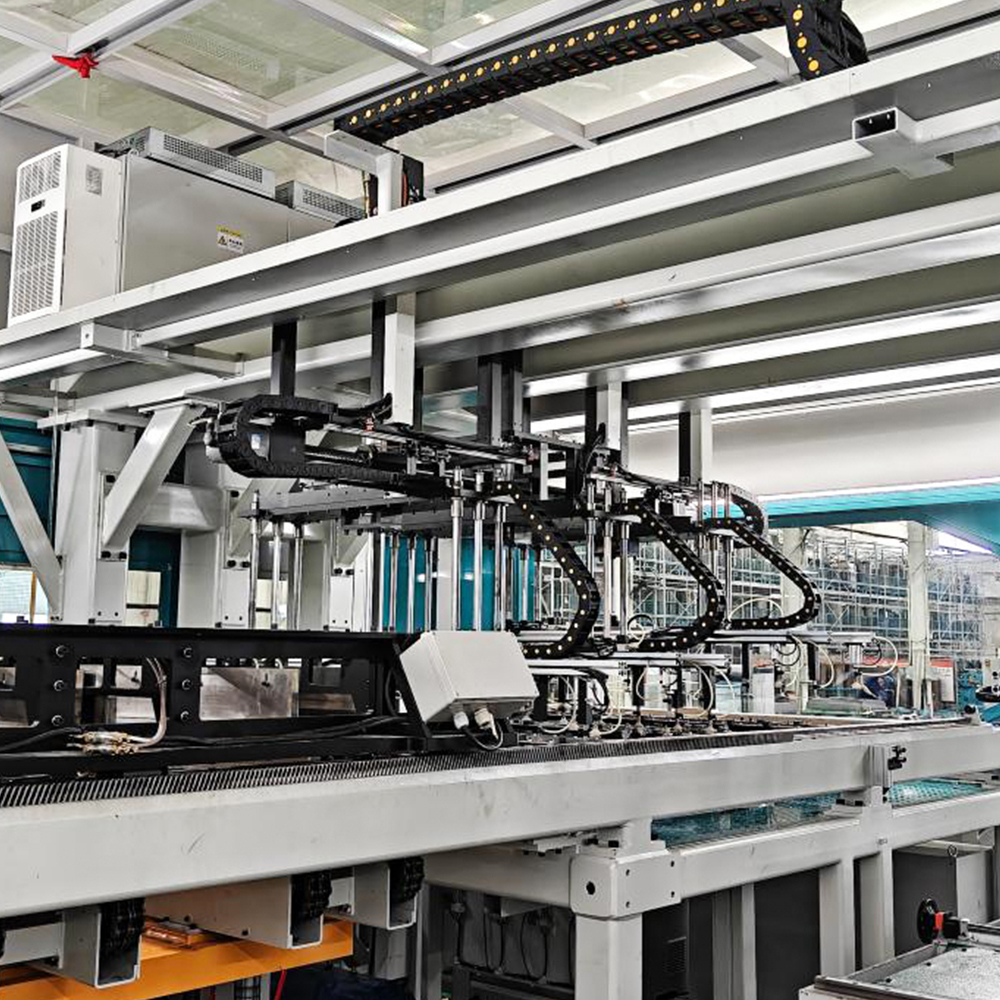 ZXD-440 Otomatik Hat İçi Trafo Çekirdek İstifleme Üretim Hattı Bu hat, doğrudan enine kesme hattına bağlanarak, manuel işlem gerektirmeden eş zamanlı kesme ve istifleme olanağı sağlar. Aşağı yönlü otomatik istifleme işlemleri için kritik olan laminasyonlar arasında tutarlı boyut doğruluğu sağlar. Ürünü Görüntüle →
Otomatik maça istifleme hatları gibi aşağı yöndeki ekipmanlar, gelen tabakaların boyutsal tutarlılığına bağlıdır. Birkaç mikron bile kayan bir bıçak, binlerce laminasyonda çoğalan artan istifleme hatalarına neden olur.
Modern Silikon Çelik Boy Kesme Hatlarında Karbür Bıçaklar
Çağdaş silikonlu çelik işleme, rulo açma, tesviye etme, kesme ve istifleme işlemlerini tek bir sürekli akışta birleştiren yüksek hızlı boy kesme hatlarına dayanır. Bu hatlar yüksek verimle çalışır ve herhangi bir bıçak değişimi aksama süresine neden olur. Karbür kesme bıçakları bakım duraklarını azaltır ve hassasiyeti sabit tutar, bu da onları otomatik üretim ortamları için vazgeçilmez kılar.
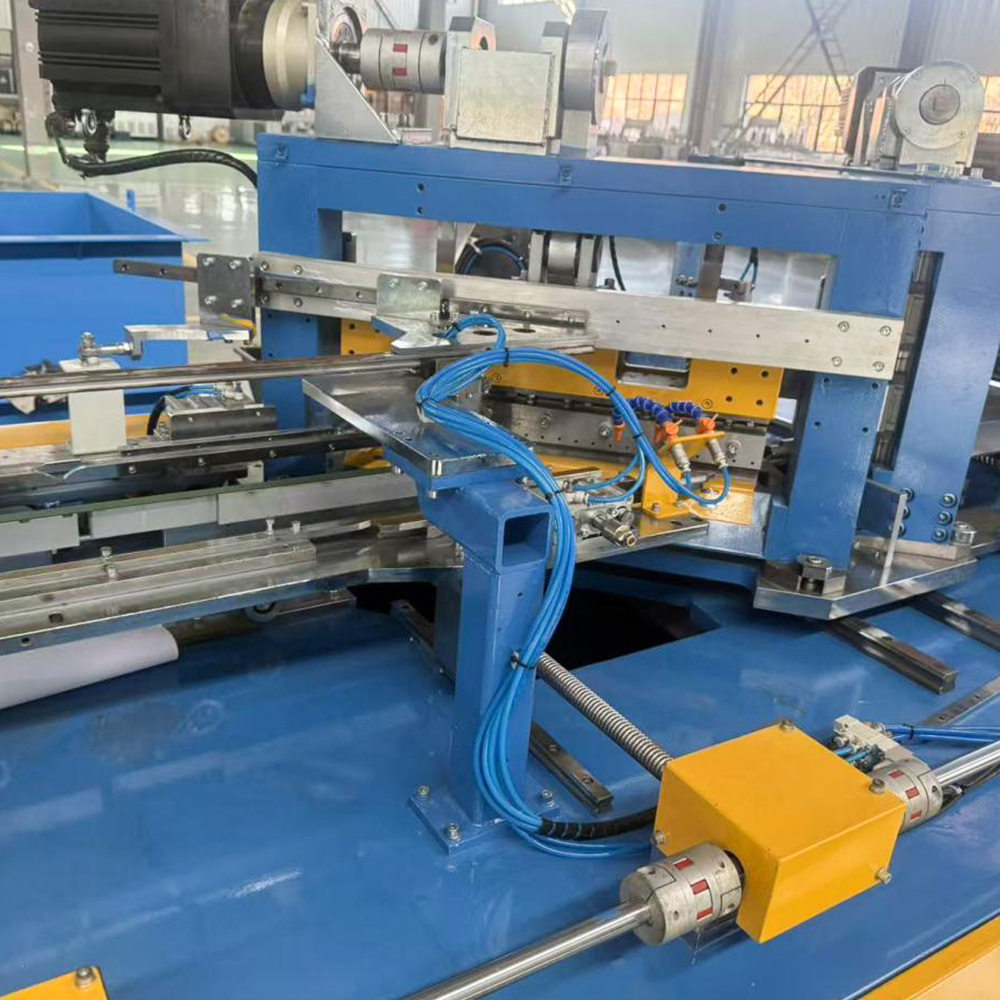
Bir tedarikçi olan Jiangsu Jingtianxia Electric Technology gibi üreticiler silikon çelik boy kesme hatları , kesme istasyonlarını karbür takımlamanın yeteneklerine göre tasarlayın. Örneğin HJDZ440 silikon çelik boy kesme hattı, uzun partiler boyunca sıkı boyut toleranslarını, yani karbür bıçakların üstün olduğu çalışma koşullarını koruyacak şekilde tasarlanmıştır.
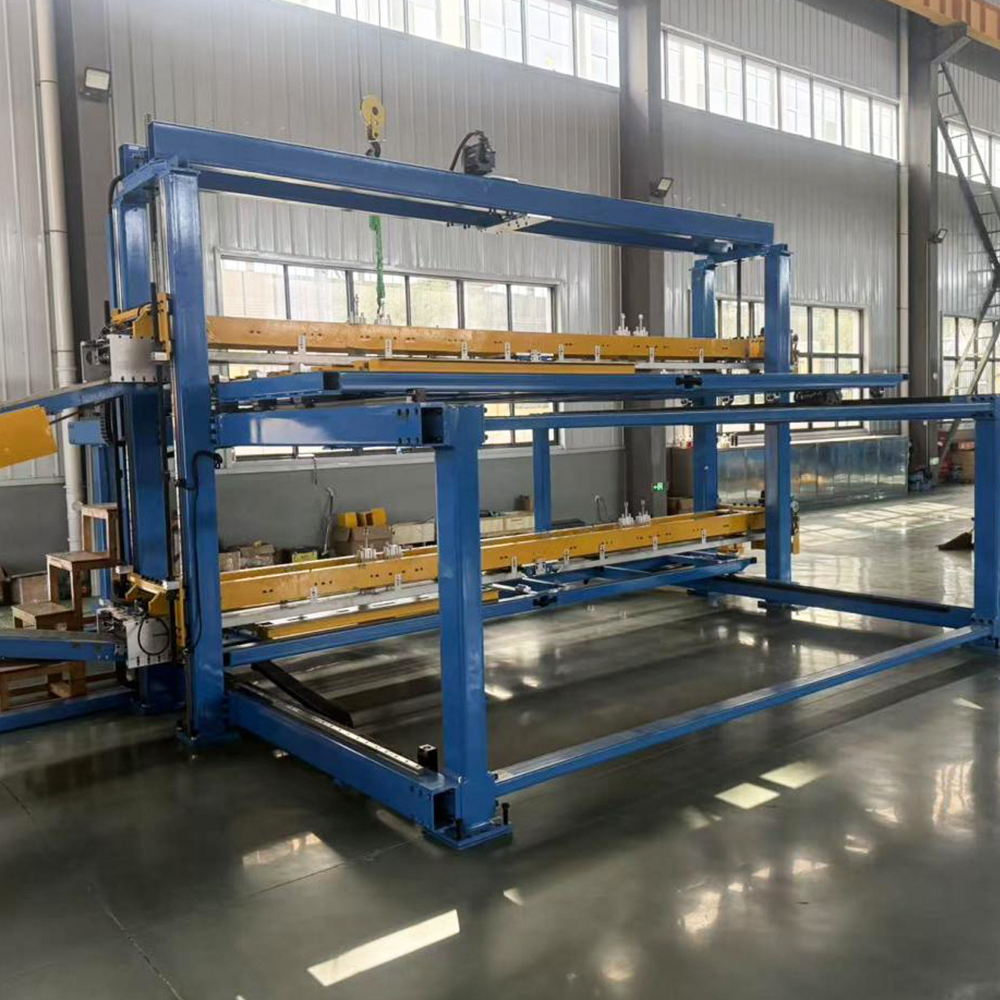 HJ-DZ-440 Silikon Çelik Boy Kesme Hattı ±0,2 mm kesme doğruluğuna ulaşan, Siemens servo kontrollü ve karbür işlemeli yüksek hassasiyetli kesme hattı. Hem çevrimdışı hem de hat içi istiflemeyi destekleyerek, kenar kalitesi ve tekrarlanabilirliğin önemli olduğu uzun serili üretim için uygun hale getirir. Ürünü Görüntüle →
Daha dar şerit genişliklerine veya daha hafif ölçü aralıklarına sahip operasyonlar için HJDZ300 silikon çelik kesme hattı, kenar kalitesi ve tekrarlanabilirliğe aynı vurguyu sunar ve yine tutarlı sonuçlar sağlamak için karbür kesme bıçaklarına güvenir.
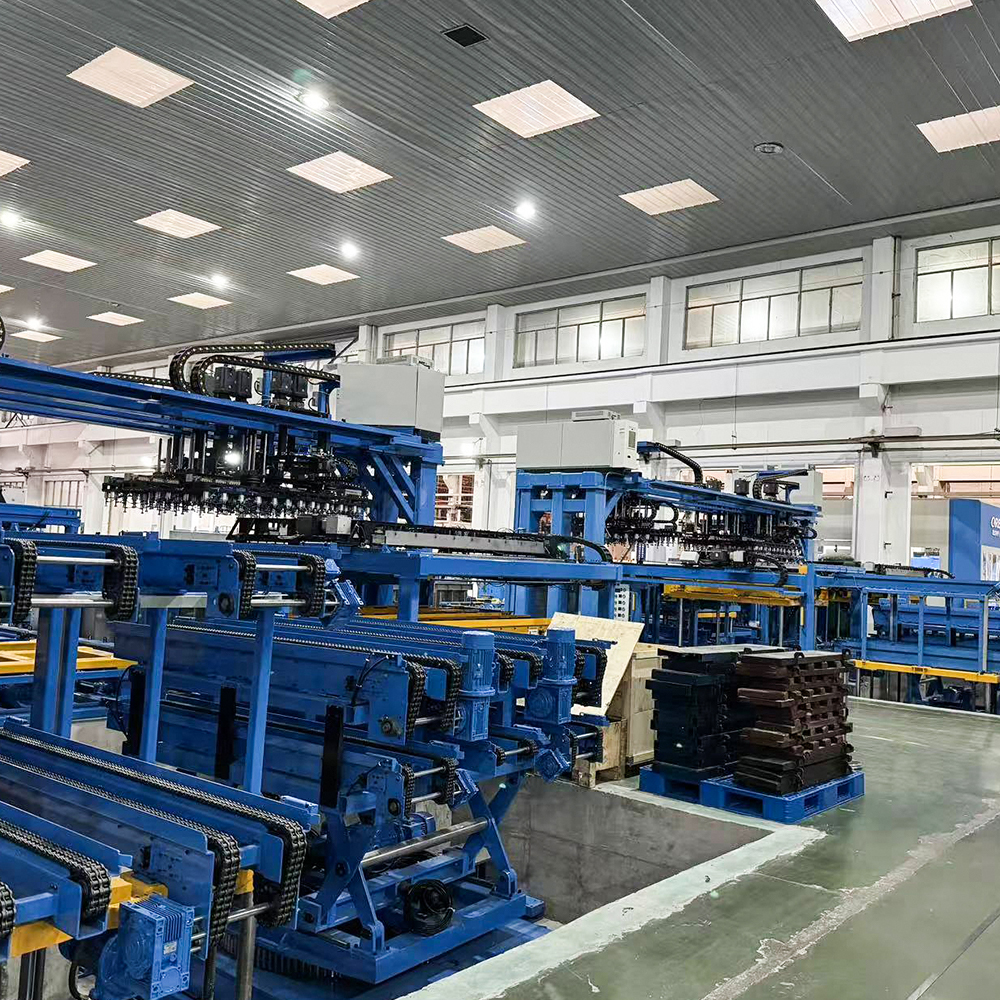 HJ-DZ-300 Silikon Çelik Kesme Hattı Küçük ve orta ölçekli transformatör üreticileri için tasarlanmış, işleme genişlikleri 300 mm'ye kadar olan kompakt kesme hattı. Çok çeşitli, küçük partili üretim için ideal olan, servo tahrikli doğruluk ve düşük gürültü ile daha büyük modellerle aynı hassasiyeti sunar. Ürünü Görüntüle →
Doğru Karbür Kalitesinin ve Geometrisinin Seçilmesi
Tüm karbür bıçaklar aynı performansı göstermez. Yüksek silikonlu tane yönelimli çeliğin etkili bir şekilde işlenmesi, kalite ve geometrinin belirli hat parametreleriyle eşleştirilmesine bağlıdır.
Karbür kalitesi
Daha yüksek kobalt içeriği dayanıklılığı artırır ancak sertliği azaltır; Daha düşük kobalt içeriği aşınma direncini artırır ancak kırılganlığı artırır. Çoğu silikon çelik kesme uygulamasında %6 ile %15 arasında kobalt içeriğine sahip kaliteler kullanılır ve darbe direnci ile kenar ömrü dengelenir.
Bıçak geometrisi
- Eğim ve boşluk açıları kesme sırasındaki gerilim dağılımını kontrol eder.
- Kontrollü bileme yarıçapına sahip sağlam bir kesme kenarı, ilk temasta ufalanmayı önler.
- Yeterli arka boşluk, bıçak ile soyulmuş levha arasındaki sürtünmeyi azaltır.
Bakım Yoluyla Bıçak Ömrünü Maksimuma Çıkarma
Düzenli inceleme ve zamanında yeniden taşlama, karbür kesme bıçaklarının en iyi durumda kalmasını sağlar. Gizli mikro çipler daha fazla hasarı hızlandıracağından, kenar kırılması görünür hale gelmeden bıçakların yeniden bilenmesi gerekir. Hassas taşlama ekipmanı ve kalifiye operatörler, taşlama yanıklarına yol açmadan orijinal kesme geometrisini yeniden oluşturmak için gereklidir.
Yağlama ve sıkma torku aynı zamanda bıçak stabilitesini de etkiler; bu nedenle operatörler, her bir kesme hattı için makine üreticisinin spesifikasyonlarına uymalıdır. Yedek bıçak setinin hazır bulundurulması, acil arıza süresini azaltır ve planlı yeniden taşlama işlemini üretim planlamasının rutin bir parçası haline getirir.
Sıkça Sorulan Sorular
S1: Karbür kesme bıçakları ne sıklıkla yeniden bilenmelidir?
Yeniden taşlama aralığı malzeme kalitesine, şerit kalınlığına, kesme hızına ve bıçak kalitesine bağlıdır. Normal üretim koşulları altında yüksek silisyum tanecikli çelik için, karbür bıçaklar tipik olarak yüksek hız çeliği bıçaklardan üç ila beş kat daha uzun süre dayanır ve aralıklar genellikle birkaç haftadan aylara kadar sürekli çalışma arasında değişir.
S2: Karbür bıçaklar tüm silikon çelik kalitelerini işleyebilir mi?
Evet, uygun kalite seçimi ve kenar geometrisi ile karbür bıçaklar tane yönelimli, yüksek silikonlu ve hatta yarı işlenmiş elektrikli çelikleri kesebilir. Ancak en uygun karbür kalitesi, spesifik malzeme sertliğine ve kaplama tipine göre değişiklik gösterebilir.
S3: Karbür bıçaklarda bile neden çapak oluşuyor?
Bıçak açıklığı yanlış olduğunda, bıçak koruyucusu aşındığında veya sac desteği yanlış hizalandığında çapak oluşumu meydana gelebilir. Karbür bıçaklar çapak frekansını azaltır ancak kesme makinesindeki mekanik yanlış hizalamayı telafi edemez. Tüm kesme istasyonunun rutin bakımı hayati önem taşıyor.
Yüksek silikonlu tanecik odaklı çelik işleme, ödün verilmesine yer bırakmaz. Malzemenin olağanüstü manyetik performansı, kesici takımlardan olağanüstü talepler doğurur ve yalnızca karbür kesme bıçakları, modern transformatör göbeği imalatının gerektirdiği kenar stabilitesini, aşınma direncini ve çapaksız kesimi tutarlı bir şekilde sağlar. Evrimi yükseltilmiş akıllı işleme ekipmanı Önce hassasiyet yaklaşımını güçlendirmeye devam ediyor ve otomatik çekirdek üretimini keşfeden üreticiler için bıçak malzemesi seçimi küçük bir sarf malzemesi kararı değil, çekirdek kalitesini, üretim çalışma süresini ve uzun vadeli işletme maliyetini belirleyen stratejik bir faktördür.
-
Mobil
+86-18351152766
-
E-posta
479279940@qq.com
-
Adres
Jiangcun Köyü, Liangxu Kasabası, Jiangyan Bölgesi, Taizhou Şehri, Jiangsu Eyaleti, Çin – No.3 Park


Telif Hakkı © Jiangsu Jingtianxia Electric Technology Co., Ltd. Tüm Hakları Saklıdır.Transformatör Çekirdeği Üretiminde Uzmanlaşmıştır
